很多引入CR泡棉水切割设备的加工厂,常会出现批次品质不稳定的问题:同一设备、同一原材料,不同班组加工的成品,存在边缘平整度、尺寸精度、表面洁净度差异,偶尔出现轻微吸水、切口不彻底、边角瑕疵等问题,导致良品率波动、订单验收受阻。事实上,CR泡棉水切割的成品品质,不仅取决于设备性能,更依赖原材料预处理、设备参数调试、实操流程规范、后置处理等全流程细节把控。本文结合一线实操经验,整理完整的CR泡棉水切割加工实操流程、参数调试技巧、品质把控要点和常见问题优化方案,帮助工厂稳定批次品质,将良品率稳定维持在高位。
加工前期的预处理工作,是规避80%成品瑕疵的基础,很多品质问题都源于前期准备不规范。第一是原材料筛选与平整处理,加工前需检查CR泡棉板材、卷材的平整度,杜绝使用翘曲、褶皱、厚薄不均的原材料,凹凸不平的材料会导致切割受力不均,出现深浅不一、尺寸偏差问题。带背胶的CR泡棉需提前检查背胶粘性,去除表面保护膜杂质、粉尘,避免加工中胶层粘连设备,造成成品表面瑕疵。同时根据产品厚度、硬度分类摆放,避免混料加工导致参数错配。
第二是图纸优化与路径规划,水切割属于数控精密加工,图纸精度直接决定成品精度。加工前需核对CAD图纸尺寸,修正细微线条偏差、闭合缺口,异形镂空结构需优化切割路径,优先切割内部镂空结构,再切割外轮廓,避免先切外框导致材料移位、变形。针对细长、超薄、易变形配件,需增加辅助连接点,防止加工中材料位移,加工完成后简易去除连接点即可,不影响成品外观与精度。
第三是设备前期调试校准,每日开机加工前,需完成设备精度校准,检查水刀喷嘴、增压系统、水循环系统状态,喷嘴磨损会导致水流发散,造成切口不平整、精度下降,磨损部件需及时更换。根据CR泡棉材质参数调试基础数据:软质薄款CR泡棉采用纯水低压切割模式,降低水压避免材料挤压变形;高密度硬质加厚CR泡棉,适度微调水压并添加微量环保磨料,提升切割彻底度;带背胶泡棉需降低切割速率,避免高速水流冲击导致胶层脱落、移位。
标准化实操加工流程,是保障批次一致性的核心。第一步是材料固定摆放,将预处理后的CR泡棉平整放置在设备加工平台,采用专用柔性固定夹具定位,杜绝硬夹具挤压造成材料变形。摆放时预留合理加工余量,避免切割过程中材料晃动、偏移,整张板材摆放平整、无悬空、无凸起。
第二步是参数精细化调试,这是实操核心技巧。常规1-3mm软质CR泡棉,采用低压纯水切割,切割速率适中,保障切口细腻无拉扯;4-10mm中硬度CR泡棉,适度提升水压,匀速切割,平衡精度与效率;10mm以上加厚高密度CR泡棉,采用低速稳切模式,搭配微量细磨料,确保一次性切断,无残留连边。所有参数调试需遵循“低压稳切、匀速慢切、精准控压”的原则,杜绝高压高速盲目加工,避免水流冲击破坏泡棉结构。
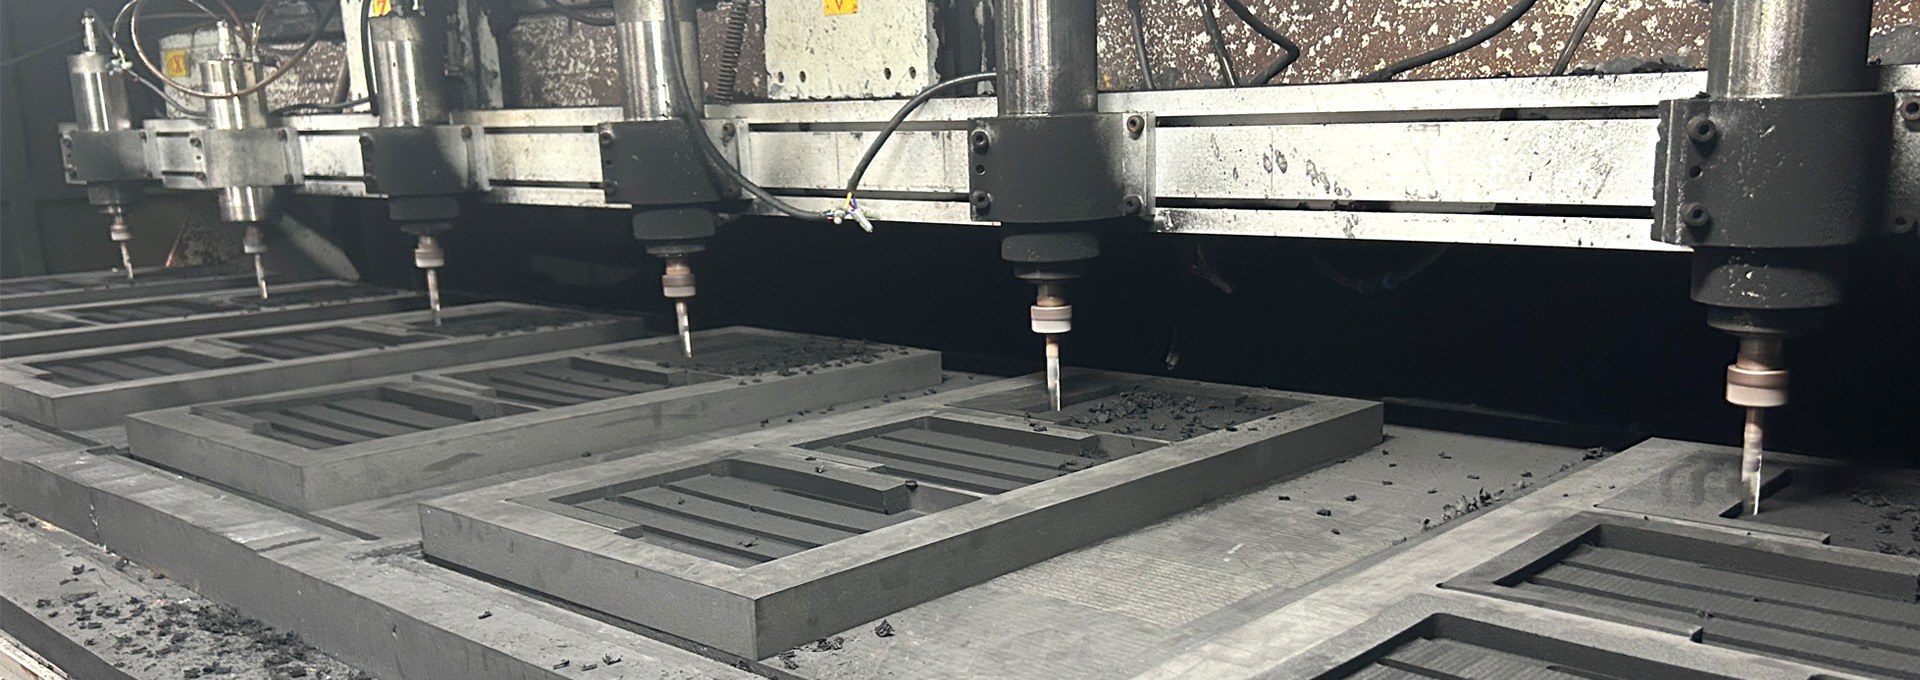
第三步是批量试产校验,正式批量加工前,必须试切3-5件样品,逐一检测成品尺寸、切口平整度、表面洁净度、是否吸水变形。重点检查镂空边角、弧形位置的切割效果,若出现细微瑕疵,微调设备水压、速率、路径参数,样品完全达标后,再启动批量生产,从源头杜绝批量不良品。
加工中后期的品质把控与后置处理,决定成品最终交付品质。批量加工过程中,每小时抽查一次成品,实时监控设备运行状态、水压稳定性、水流集中度,避免设备参数漂移导致批次品质偏差。加工完成后的成品,需及时从平台取出,分类规整摆放,避免堆叠挤压变形。针对轻微表面水渍的成品,采用常温风干处理,禁止高温烘烤,高温会破坏CR泡棉的弹性和闭孔结构,导致材料硬化、变形。风干后的成品,清理表面细微杂质,分类质检、包装,杜绝灰尘、杂物附着。
重点梳理加工中高频出现的瑕疵问题与落地优化方案。第一是切口轻微不平整、有细微毛刺,核心成因是喷嘴轻微磨损、水流发散、切割速率过快,解决方案是更换全新喷嘴,降低切割速率,稳速匀速加工。第二是成品轻微吸水、表面潮湿,成因是水压过高、加工后未及时风干,优化方式是适配材料调低水压,加工后立即常温风干,利用CR泡棉闭孔特性快速排出表面水渍,无内部渗水问题。第三是镂空边角切割不彻底、有连边,多为硬质厚泡棉参数适配不当,解决方案是微调水压、延长切割停留时间,确保边角完全切断。第四是成品尺寸细微偏差,多为材料摆放移位、图纸精度不足,优化方式是强化夹具固定,提前优化图纸精度。
同时分享延长设备寿命、稳定长期加工品质的维护技巧。每日加工结束后,清理设备平台残留碎屑、水渍,过滤循环水质,避免杂质堵塞喷嘴;每周全面检查增压系统、传动系统,保障设备运行精准;每月校准一次设备切割精度,杜绝长期运行精度漂移。规范的设备维护,能持续保障加工稳定性,避免后期批量品质问题。
综上,CR泡棉水切割的品质把控核心在于“精细化适配、标准化流程、全流程校验”。摒弃粗放式加工模式,根据材料厚度、硬度、结构精准调试参数,做好预处理、试产、批量监控、后置处理每一个环节,即可稳定提升成品良品率,减少返工损耗,保障高端订单稳定交付。